行业原型与工艺特征
以面向订单(MTO/ETO)的大件离散加工与多层级装配为主,车间多按工艺原则机群式布置,生产周期跨度大、从数日到数百天不等。工艺链条长(下料—机加—焊接—热处理—涂装—装配),常涉及跨车间、跨厂区往返加工与工序外协;热处理炉、专用线体、工装夹具等构成独立约束。多品种小批量、边设计边制造、频繁插单与工程变更是常态。
Industry · 01 / 12
为大件离散装备制造提供工序级有限能力排程与交期答复。
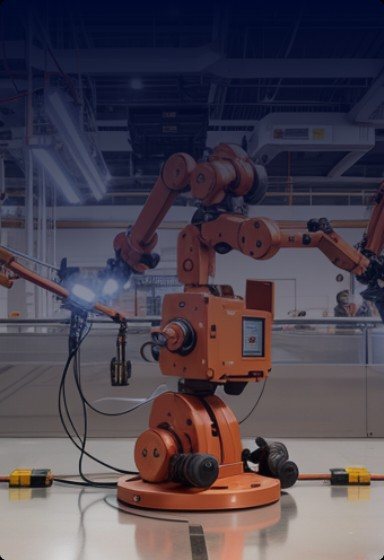
以面向订单(MTO/ETO)的大件离散加工与多层级装配为主,车间多按工艺原则机群式布置,生产周期跨度大、从数日到数百天不等。工艺链条长(下料—机加—焊接—热处理—涂装—装配),常涉及跨车间、跨厂区往返加工与工序外协;热处理炉、专用线体、工装夹具等构成独立约束。多品种小批量、边设计边制造、频繁插单与工程变更是常态。
FAQ
大件离散、长周期、多品种小批量下,人工难以做工序级有限产能排程与准确交期评估;APS 以瓶颈为锚点整体倒排,分钟级出可执行计划并支持插单滚动重排。
以提前期与按重量分段的转运期量建模外协与跨厂工序,热处理炉按合炉容量约束排程,统一纳入有限产能与物料齐套校验。
ERP 管资源计划与算账、MES 管车间执行与采集,APS 解决中间「怎么排最优」:接收订单与产能、输出工序级派工,并随报工滚动重排。